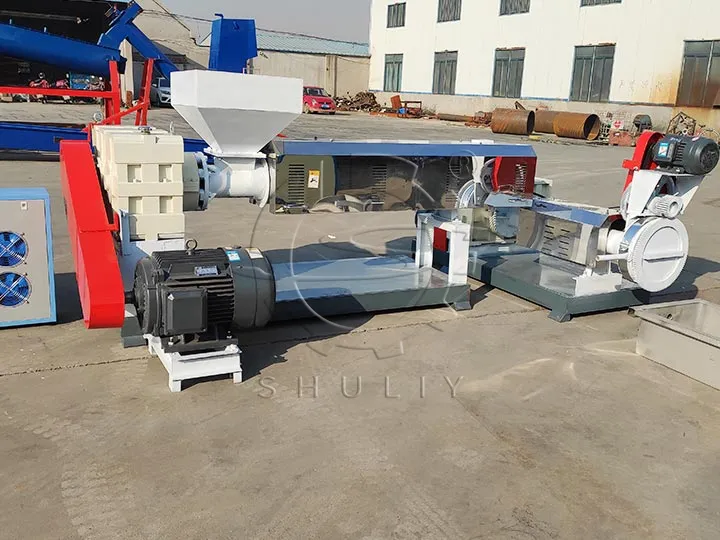
废塑料造粒机是一种常见的塑料加工设备,通过加热熔化塑料,然后将其挤出成各种形状的塑料制品。然而,在使用过程中,有时会出现断条现象,导致生产效率下降,甚至影响产品质量。本文将介绍塑料薄膜造粒机断条的原因及相应的解决方法,帮助解决这一常见问题。
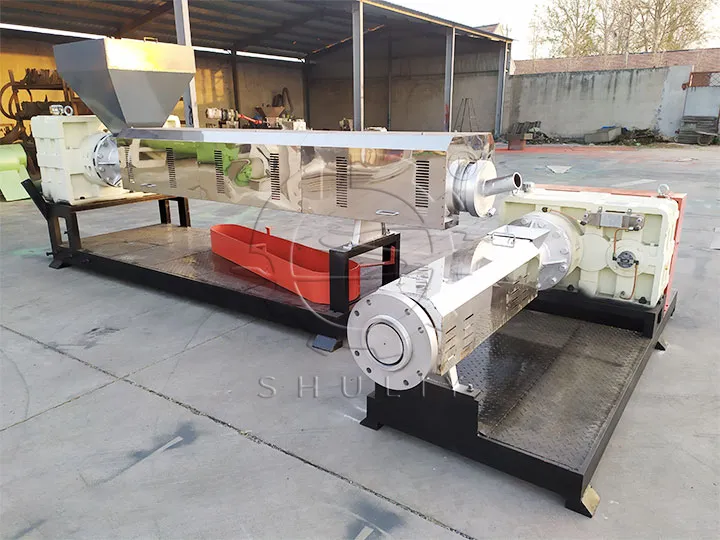
废塑料造粒机断条的原因
温度不稳定
塑料薄膜造粒机 的温度是影响挤出质量的关键因素。温度过高或过低都可能导致断条。温度过高可能导致熔体过热、颗粒分解,产生气泡和异物,从而导致断条。温度过低则会导致熔体粘度增加,挤出困难,容易发生断条。
螺杆和机筒磨损
螺杆和机筒是废塑料造粒机的核心部件,其磨损程度直接影响挤出效果。如果螺杆或机筒严重磨损,塑料无法充分加热,导致挤出不稳定,从而产生断条。
挤出速度过快
挤出速度是指塑料从塑料薄膜造粒机内部挤出的速度。 塑料造粒挤出机 的挤出速度过快,可能导致颗粒挤出不稳定,容易断条。
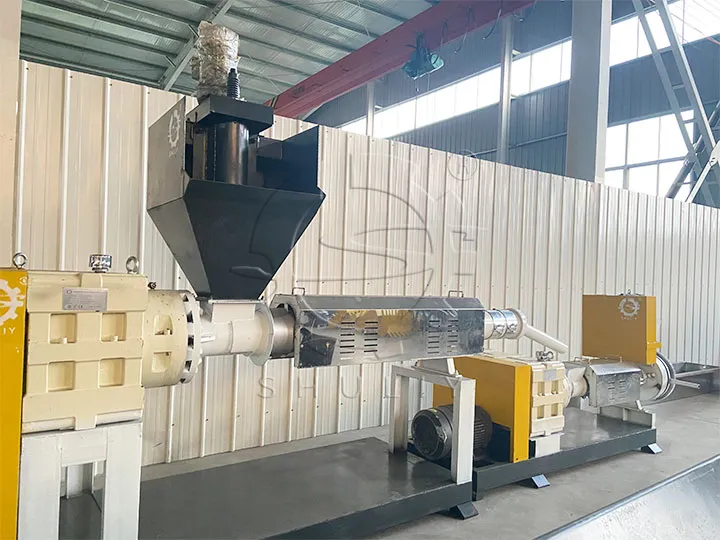
塑料造粒机断条的解决方法
温度调整
根据塑料的类型和要求调整废塑料造粒机的温度参数。确保温度稳定在适当范围内,避免过高或过低,以保持挤出产品的质量。
定期维护
定期检查螺杆和机筒的磨损情况,必要时及时更换。保持螺杆和机筒的良好状态,确保物料充分加热并稳定挤出。
调整废塑料造粒机温度
根据物料特性和要求调整塑料造粒机的温度参数。
结论:
废塑料造粒机 的断条问题可能由多种因素引起,但通过分析原因并采取相应的解决方案,可以有效预防和解决断条问题。定期维护设备、保持温度稳定以及调整挤出速度是确保稳定挤出生产的重要措施。只要严格遵守操作规程并及时解决问题,塑料造粒机就能高效稳定地生产出高质量的塑料颗粒。