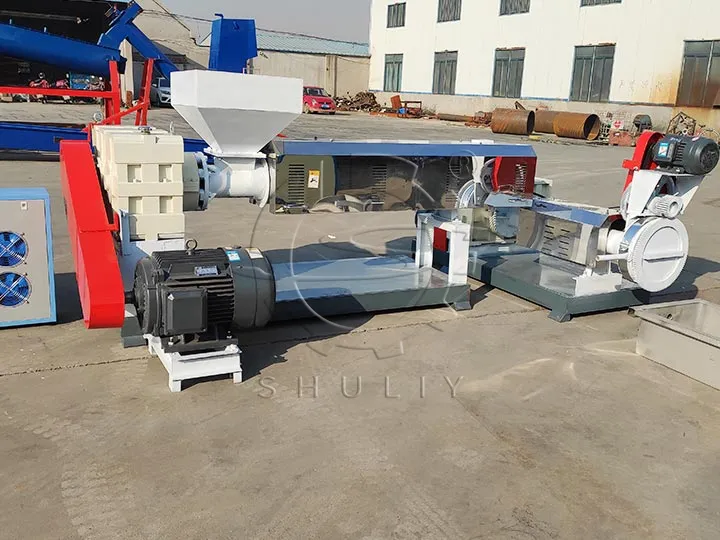
廃プラスチック造粒機は、プラスチックを加熱溶融し、さまざまな形状のプラスチック製品に押し出す一般的なプラスチック加工装置です。しかし、使用中にバーが破断することがあり、生産効率の低下や製品品質に影響を与えることがあります。本記事では、プラスチックフィルム造粒機の破断原因と対応策を紹介し、この一般的な問題の解決に役立てます。
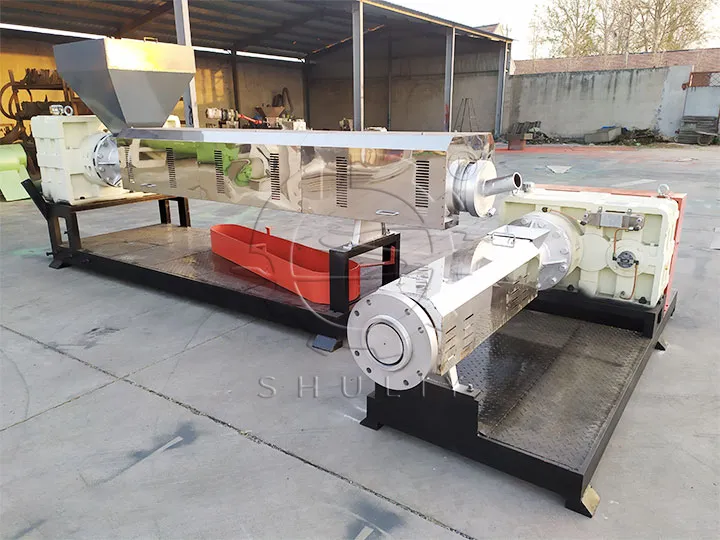
廃プラスチック造粒機におけるストリップ破断の原因
温度の不安定
プラスチックフィルム造粒機 の温度は押出品質に影響を与える重要な要素です。温度が高すぎたり低すぎたりすると、バー破断が発生する可能性があります。温度が高すぎると、溶融物の過熱、粒子の分解、気泡や異物の発生を引き起こし、ストリップの破断につながります。温度が低すぎると、溶融粘度が上昇し、押出が不良になり、破断が発生しやすくなります。
スクリューとバレルの摩耗
スクリューとバレルは廃プラスチック造粒機の中核部品であり、その摩耗レベルは押出効果に直接影響します。スクリューやバレルが激しく摩耗すると、プラスチックが十分に加熱されず、押出が不安定になり、バー破断が発生します。
押出速度の過剰
押出速度とは、プラスチックフィルム造粒機内部からプラスチックが押し出される速度を指します。 プラスチックペレタイジング押出機 の押出速度が速すぎると、粒子の押出が不安定になり、バーが破断しやすくなります。
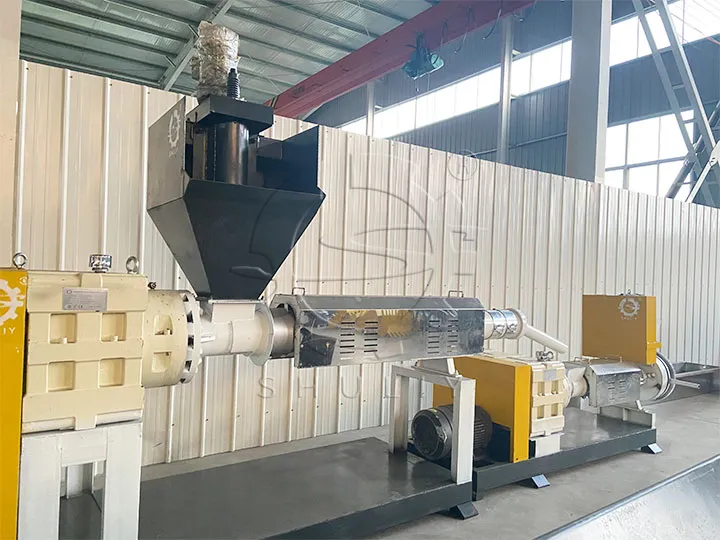
プラスチックペレタイジング押出機におけるストリップ破断の解決策
温度の調整
プラスチックの種類や要件に応じて、廃プラスチック造粒機の温度パラメータを調整します。温度が適切な範囲内で安定し、高すぎたり低すぎたりしないようにし、押出製品の品質を維持します。
定期的なメンテナンス
スクリューとバレルの摩耗を定期的に確認し、必要に応じて速やかに交換します。スクリューとバレルの良好な状態を維持し、材料が十分に加熱され、安定して押し出されるようにします。
廃プラスチック造粒機の温度調整
材料の特性と要件に応じて、プラスチックペレタイジング押出機の温度パラメータを調整します。
結論
廃プラスチック造粒機 におけるバー破断の問題は、さまざまな要因によって引き起こされる可能性がありますが、原因を分析し、対応する解決策を採用することで、バー破断の問題を効果的に防止および解決できます。設備の定期的なメンテナンス、温度の安定性の維持、押出速度の調整は、安定した押出生産を確保するための重要な対策です。操作手順を厳守し、問題をタイムリーに解決すれば、プラスチックペレタイジング押出機は高品質のプラスチックペレットを効率的かつ安定して生産できます。