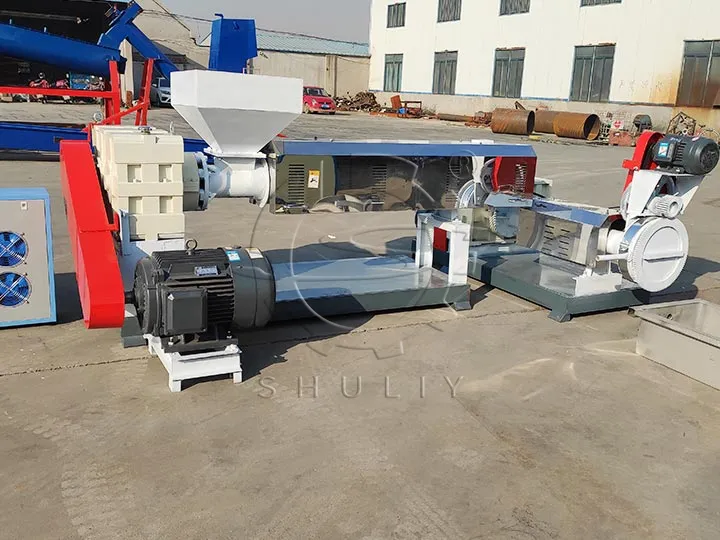
Der Abfallkunststoff-Granulator ist eine gängige Kunststoffverarbeitungsanlage, die Kunststoff erhitzt und schmilzt und dann zu verschiedenen Formen von Kunststoffprodukten extrudiert. Während des Gebrauchs kann es jedoch manchmal zu Streifenbrüchen kommen, was zu einer Verringerung der Produktionseffizienz und sogar zu einer Beeinträchtigung der Produktqualität führt. Dieser Artikel stellt die Ursachen für Streifenbrüche im Kunststofffolien-Granulator und entsprechende Lösungen vor, um dieses häufige Problem zu beheben.
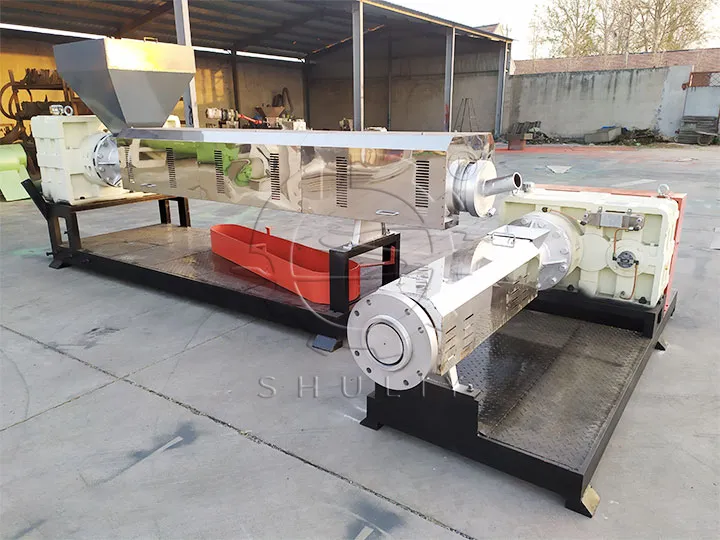
Ursachen für Streifenbrüche im Abfallkunststoff-Granulator
Instabile Temperatur
Die Temperatur des Kunststofffolien-Granulator ist ein entscheidender Faktor für die Extrusionsqualität. Zu hohe oder zu niedrige Temperaturen können Streifenbrüche verursachen. Eine zu hohe Temperatur kann zu Überhitzung der Schmelze, Partikelzersetzung und Bildung von Blasen und Fremdkörpern führen, was zum Bruch des Streifens führt. Ist die Temperatur zu niedrig, steigt die Viskosität der Schmelze, die Extrusion wird schlecht und es kommt leicht zu Brüchen.
Verschleiß von Schnecke und Zylinder
Schnecke und Zylinder sind die Kernkomponenten eines Abfallkunststoff-Granulators, und ihr Verschleißgrad beeinflusst direkt den Extrusionseffekt. Wenn Schnecke oder Zylinder stark verschlissen sind, kann der Kunststoff nicht ausreichend erhitzt werden, was zu instabiler Extrusion und damit zu Streifenbrüchen führt.
Zu hohe Extrusionsgeschwindigkeit
Die Extrusionsgeschwindigkeit bezeichnet die Geschwindigkeit, mit der Kunststoff aus dem Inneren des Kunststofffolien-Granulators extrudiert wird. Die Extrusionsgeschwindigkeit des Kunststoff-Pelletier-Extruder ist zu hoch, was zu instabiler Partikelextrusion und leichtem Bruch der Streifen führen kann.
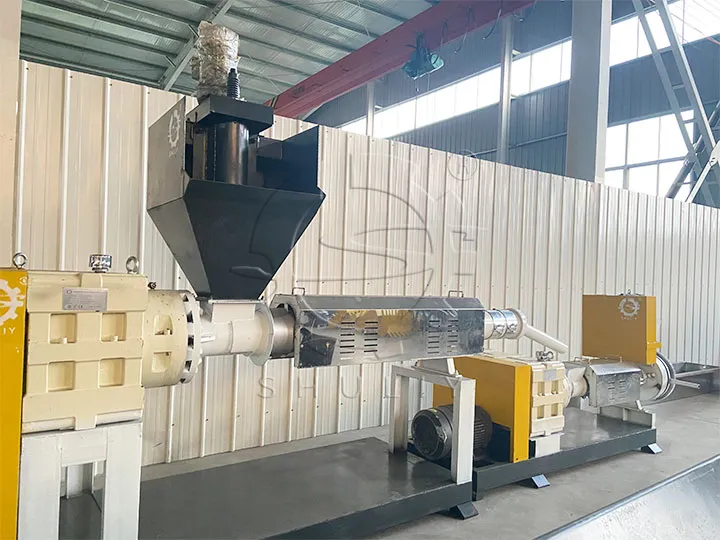
Lösungen für Streifenbrüche im Kunststoff-Pelletier-Extruder
Temperatureinstellung
Passen Sie die Temperaturparameter des Abfallkunststoff-Granulators je nach Kunststoffart und -anforderungen an. Stellen Sie sicher, dass die Temperatur stabil im geeigneten Bereich bleibt, vermeiden Sie zu hohe oder zu niedrige Werte und erhalten Sie die Qualität der extrudierten Produkte.
Regelmäßige Wartung
Überprüfen Sie regelmäßig den Verschleiß von Schnecke und Zylinder und tauschen Sie diese bei Bedarf rechtzeitig aus. Halten Sie Schnecke und Zylinder in gutem Zustand, um sicherzustellen, dass das Material vollständig erhitzt und stabil extrudiert wird.
Temperatureinstellung des Abfallkunststoff-Granulators
Passen Sie die Temperaturparameter des Kunststoff-Pelletier-Extruders entsprechend den Eigenschaften und Anforderungen des Materials an.
Fazit:
Das Problem der Streifenbrüche im Abfallkunststoff-Granulator kann durch verschiedene Faktoren verursacht werden, aber durch Analyse der Ursachen und Anwendung entsprechender Lösungen kann das Problem der Streifenbrüche wirksam verhindert und behoben werden. Regelmäßige Wartung der Anlage, Aufrechterhaltung der Temperaturstabilität und Anpassung der Extrusionsgeschwindigkeit sind wichtige Maßnahmen, um eine stabile Extrusionsproduktion zu gewährleisten. Solange die Betriebsanweisungen strikt befolgt und Probleme rechtzeitig gelöst werden, kann der Kunststoff-Pelletier-Extruder effizient und stabil hochwertige Kunststoffpellets produzieren.